

订购热线: 13553137283
邮箱:409250078@qq.com
♦定制说明:一切规格按照客户实际情况或考察后量身定制,支持非标定制。
♦库存配送:有货,全国送货保障!
♦温馨提示:本产品一经下单生产,非质量问题不支持退货!
联系方式
CONTACT INFO
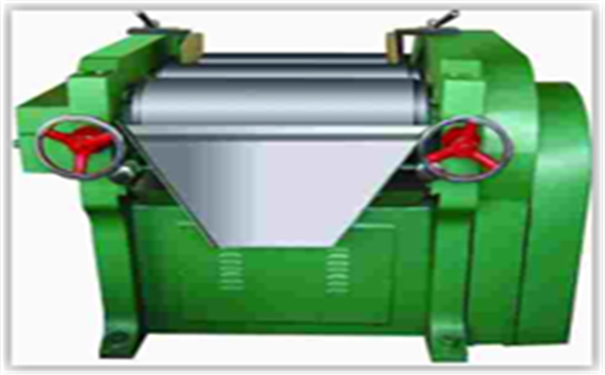
260型三辊研磨机他的辊子直径是260毫米,两块当料刀之间的距离是辊筒工作面的长度,这两块当料刀可以做小范围的调整。我们生产的时候首先通过开关启动电机,260型三辊研磨机配的是7.5千瓦电机,电机在里面,如果需要我们也可以改成防爆型的。启动电机以后,三根辊子旋转起来,物料我们从慢辊和中间辊中间的间隙投入,物料投入这里以后慢辊和中间辊转速不一样,对物料进行初步的挤压、剪切、撕裂作用,然后粘性物料会粘在这个中间辊上,中间辊和快辊之间再一次产生了碾压、剪切、撕裂作用,再一次细化物料,然后通过末端的刮料刀从快辊上把物料刮出来,完成出料工作。
要使三辊研磨机(Three-Roll Mill)磨得**又快又细**,需从设备调整、操作技巧、物料预处理等方面综合优化。以下是关键要点:
---
### **一、设备调整与参数优化**
1. **辊间压力与间隙**
- **粗磨阶段**:调大辊间间隙(如50-100μm),快速破碎颗粒。
- **精磨阶段**:逐步缩小间隙(10-30μm),提高细度。
- **压力控制**:气压或液压系统压力需稳定(通常0.2-0.6MPa),压力越大,剪切力越强,但需避免物料飞溅或设备过载。
2. **辊速比**
- 典型速比 **1:3:9**(慢辊:中辊:快辊),通过高剪切力细化颗粒。
- **速比可调机型**:根据物料黏度调整,高黏度物料可降低速比(如1:2:5),避免堵塞。
3. **辊面温度**
- 部分机型配备冷却系统(水冷/风冷),防止高温导致物料黏度变化或结焦。
- 对热敏感物料(如某些树脂),建议控温在25-40℃。
---
### **二、操作技巧**
1. **预分散处理**
- 先用高速搅拌机或捏合机对物料预混合,减少大颗粒团聚,缩短研磨时间。
- 高固含量物料可添加少量溶剂(如醇类、酯类)降低黏度。
2. **分阶段研磨**
- **第一遍**:大间隙粗磨,快速过料。
- **第二至三遍**:逐步调小间隙,每遍研磨后刮料并重新投料,避免残留粗颗粒。
3. **进料方法**
- **均匀薄层喂料**:用刮刀将物料均匀涂在慢辊上,避免局部过厚导致研磨不均。
- **控制进料速度**:过快会降低细度,过慢影响效率,需根据出料状态调整。
4. **刮料与循环**
- 及时用刮刀收集出料,未达标部分返回重复研磨。
- 循环2-3次后检测细度(如用刮板细度计)。
---
### **三、物料特性优化**
1. **黏度控制**
- 过高黏度:添加溶剂或稀释剂(需兼容后续工艺)。
- 过低黏度:可适当浓缩或添加增稠剂(如气相二氧化硅)。
2. **颗粒硬度**
- 极硬颗粒(如陶瓷粉):建议先球磨预处理至一定细度(如<50μm),再用三辊机精磨。
3. **润滑性**
- 高黏度物料可加入少量润滑剂(如硅油),减少辊面粘附,提高效率。
---
### **四、设备维护与选型**
1. **辊面保养**
- 定期检查辊面平整度,磨损或划痕需重新抛光。
- 停机后立即清洁,防止物料固化(尤其对UV胶、环氧树脂等)。
2. **选型匹配**
- **实验室级**:辊径≤65mm,适合小批量高精度(如颜料、电子浆料)。
- **工业级**:辊径≥150mm,配自动进料系统,连续生产(如油墨、化妆品)。
3. **材质选择**
- 碳化钨辊:耐磨,适合高硬度物料。
- 不锈钢辊:经济,适用于一般化学品。
---
### **五、常见问题与解决**
- **问题1:出料不均**
→ 检查辊间压力是否平衡,或物料预分散不足。
- **问题2:物料粘辊**
→ 降低辊温、调整速比,或添加润湿剂。
- **问题3:细度不达标**
→ 增加研磨遍数,或更换更小间隙的挡板。
---
### **六、效率与细度的平衡**
- **追求速度**:增大间隙和进料量,牺牲部分细度(适用于对细度要求不严的初磨)。
- **追求细度**:减小间隙、多遍研磨,降低单次进料量(如纳米级浆料需5-8遍)。
通过合理调整参数和操作流程,三辊研磨机可兼顾效率与细度。实际应用中建议先小试确定最佳工艺,再规模化生产。